







Ein Konzept zur Saftreinigung – von BMA
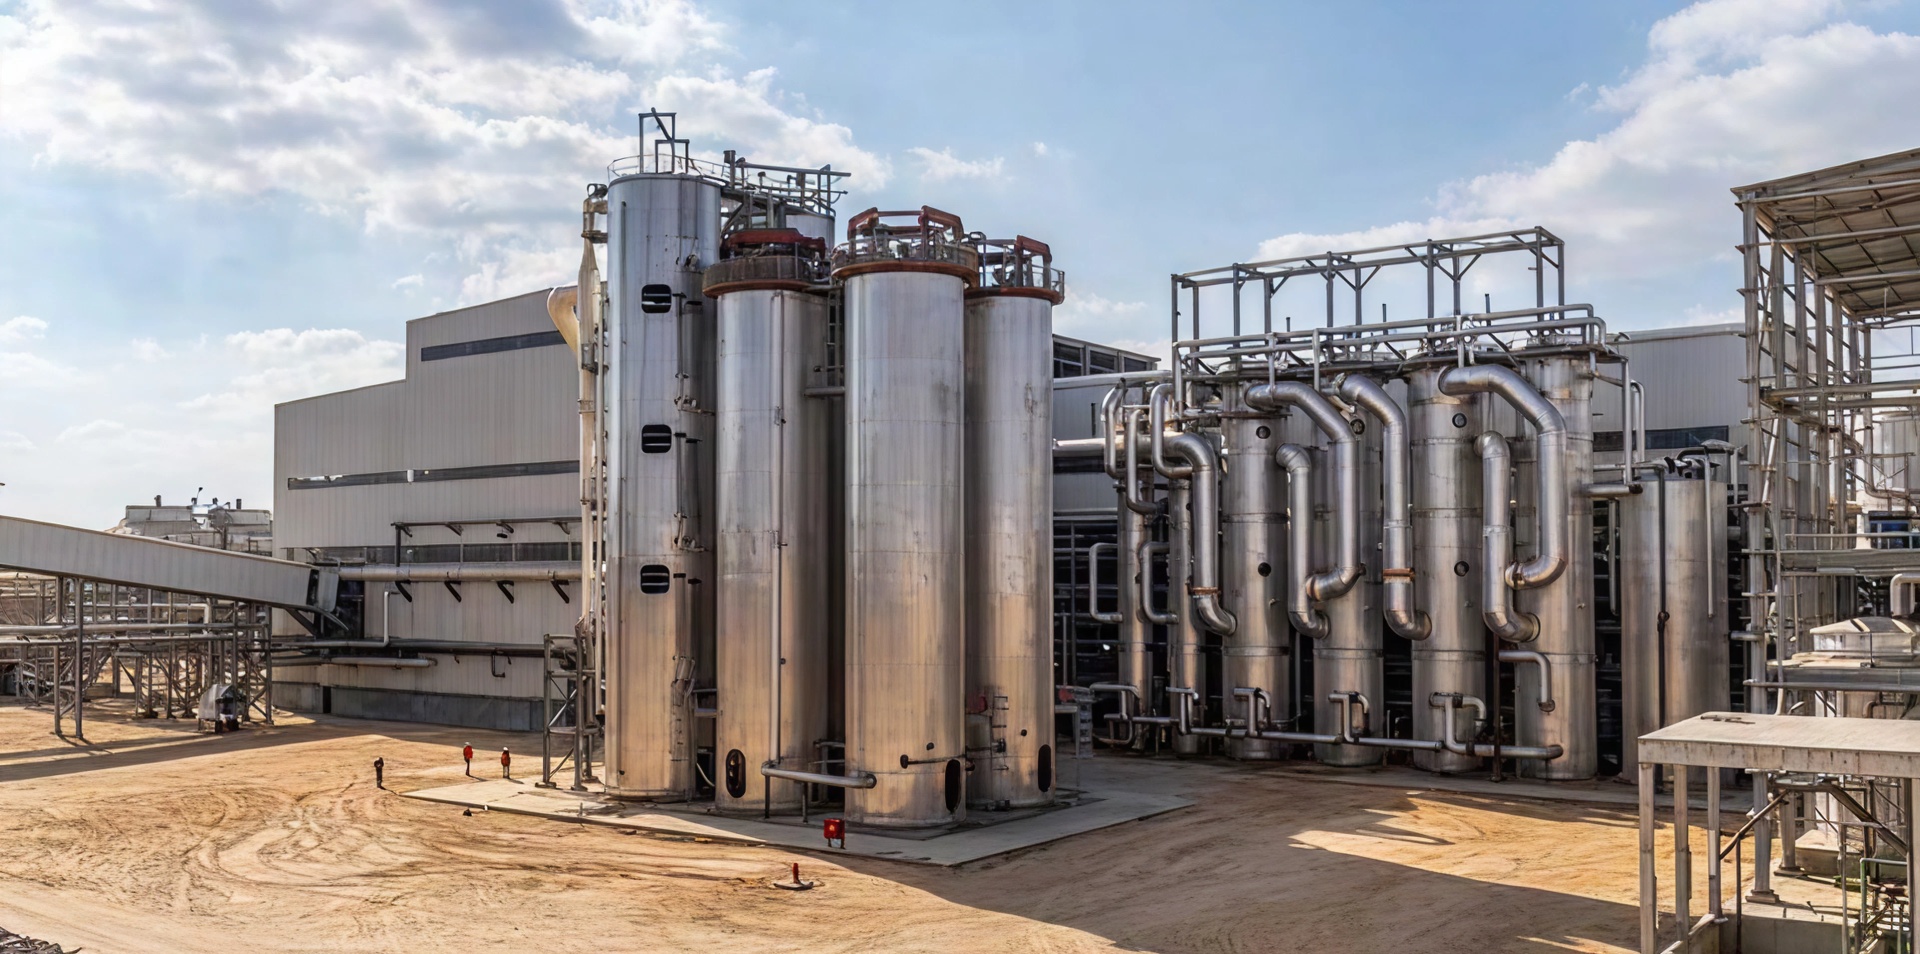
Der Betrieb der neuen Saftreinigungsanlage in der Zuckerfabrik Znamenskiy in Russland basiert auf dem Prinzip der Vorkarbonatierung. Was macht dieses Verfahren so besonders? Und wie können Rübenzuckerfabriken und Zuckerraffinerien von einer hochmodernen physikalischen und chemischen Saftreinigung profitieren?
Zur schrittweisen Kalt- und Heißvorbeikung des Rohsafts wird eine Brieghel-Müller-Anlage (1) verwendet. Der vorgebeikte Saft fließt in den Tank für die kalte Hauptbeikung (2), wo er entschlammt wird.
Kalt- und Heißkalkung
Die Kaltkalkung erfolgt in einem zylindrischen, mit einem Rührwerk ausgestatteten Apparat, die Heißkalkung im oberen Teil eines Kombinationsapparats. Dieser obere Teil (3) ist zylindrisch geformt und hat einen konischen Boden. Er ist mit einem zentralen Rohr, durch das der Saft in den Apparat gelangt, sowie mit einem Rührwerk ausgestattet. Der untere Abschnitt (4) besteht aus einem Behälter zum Auffangen des geklärten Saftes, der aus dem Separator für den Saft der ersten Karbonatisierung abgeführt wird. Nach der Heißkalkung wird der Saft in die Anlage zur ersten Karbonatisierung (5) befördert. Die Entschlammung der Anlage (3) erfolgt im Karbonatisierungssaft-Konzentratbehälter (8).
Erste Karbonisierung
Die erste Karbonatisierung findet im oberen Teil einer Kombinationsanlage statt. Dieser obere Teil (5) ist zylindrisch geformt und hat einen konischen Boden. Er ist mit einem zentralen Rührarm zum wiederholten Umrühren des Saftes sowie mit Richterrohren zur optimalen Verteilung des Karbonatisierungsgases ausgestattet. Der untere Teil (8) besteht aus einem Behälter zum Auffangen des aus dem Separator abgeführten Karbonatisierungssaftkonzentrats. Er ist mit einem Rührwerk ausgestattet. Der Saft aus der ersten Karbonisierung fließt durch die Karbonisierungsanlage nach unten, zunächst in den Entlüfter (6) und anschließend in den Separator (7). Die Entschlammung der Anlage (5) erfolgt im Karbonisierungssaftkonzentratbehälter (8).
Abscheider für den ersten Karbonatisierungssaft
In dem zylindrischen einstufigen Separator mit konischem Boden, der mit einem Rührwerk ausgestattet ist, wird der ungefilterte Saft aus der ersten Karbonatisierung in geklärten Saft und eine viskose Suspension getrennt.
Zur effizienteren Saftreinigung im Separator wird automatisch eine Flockungsmittellösung zugegeben.

Zweite Karbonatisierung
Die zweite Karbonatisierung findet im oberen Teil einer Kombinationsanlage statt. Dieser obere Teil (9) ist zylindrisch geformt und hat einen konischen Boden. Er ist mit einem zentralen Rührarm zum wiederholten Umrühren des Saftes sowie mit Richterrohren zur optimalen Verteilung des Karbonatisierungsgases ausgestattet. Der untere Teil (10) dient zum Auffangen des dünnen Saftes, der zur Verdampferstation gepumpt wird. Der Saft aus der zweiten Karbonatisierung fließt aus der Karbonatisierungsvorrichtung in den Sekundärreaktionsbehälter (11) ab. Der Dampf aus der ersten und zweiten Karbonatisierungsvorrichtung wird in den Schaumabscheider (13) geleitet. Die Entschlammung der Vorrichtung (9) erfolgt im Behälter für den Saft der zweiten Karbonatisierung (12).
Sekundäre Reaktion des zweiten Karbonatisierungssafts
Die Sekundärreaktion findet im oberen Teil einer Kombinationsanlage statt. Dieser obere Teil (11) ist zylindrisch geformt, hat einen konischen Boden und ist mit einem Rührwerk ausgestattet. Der untere Teil (12) besteht aus einem Behälter zum Auffangen des zweiten Karbonatisierungssafts, der aus dem Sekundärreaktionsbehälter abgeführt wird.
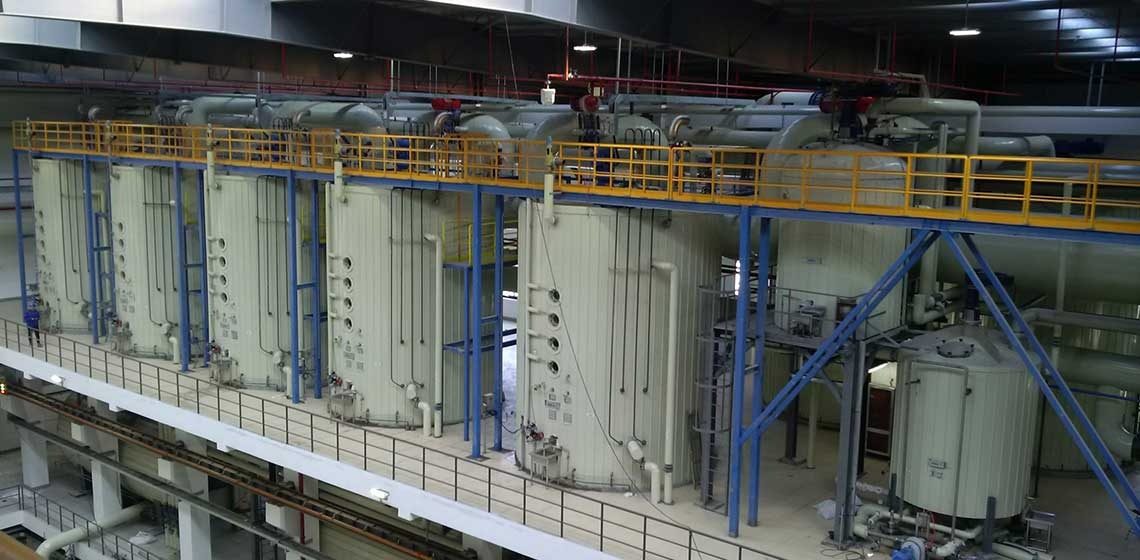
Der Einsatz dieser Saftreinigungsstation trägt dazu bei, Kosten für zusätzliche Ausrüstung (Pumpen, Wärmetauscher) einzusparen, indem die Schwerkraft genutzt und ein Separator integriert wird. Wie in der Abbildung dargestellt, kommen folgende Hauptpumpen zum Einsatz: jeweils zwei Pumpen für den Hauptkalkungssaft, für den geklärten Saft aus dem Separator und für den Saft der zweiten Karbonatisierung. Dies führt zu Energieeinsparungen. Während der Kampagne sind keine zusätzlichen Geräte erforderlich. Die Wartungs- und Reparaturkosten nach der Rübenkampagne sind geringer.
Saftreinigung 1
Die Vorteile der Verwendung eines Separators:
- Höhere Reinheit und bessere Qualität des dünnen Safts; Zuckerrüben minderer Qualität können ohne Qualitätseinbußen verarbeitet werden
- Erfordert weniger CaO
- Einfach zu bedienen
- Minimaler Einsatz von Automatisierungstechnik; keine Wartungs- oder Reparaturkosten für Absperrvorrichtungen und Regelventile
- Höhere Dichte des Karbonatisierungssaftkonzentrats (mehr als 1,25 g/cm³) dank des Einsatzes von Flockungsmitteln
- Geringere Investitions- und Betriebskosten als beim Einsatz von Konzentrationsfiltern
Saftreinigung 2
Die Vorteile der Nutzung der Schwerkraft und des Einsatzes von Kombinationsgeräten:
- Es werden nur wenige Ausrüstungsgegenstände benötigt; keine zusätzliche Ausrüstung für die Schlammabsaugung (Sammelbehälter mit Rührwerken, Pumpen und Sandabscheidern)
- Kurze Verweildauer der Produkte in der Anlage
- Die spezielle Konstruktion ermöglicht einen geringen Einsatz von Kalk und Kalkofengas
- Die Saftreinigungsstation verfügt über eine minimaler Platzbedarf