





Das VKT – eine hocheffiziente Prozesslösung
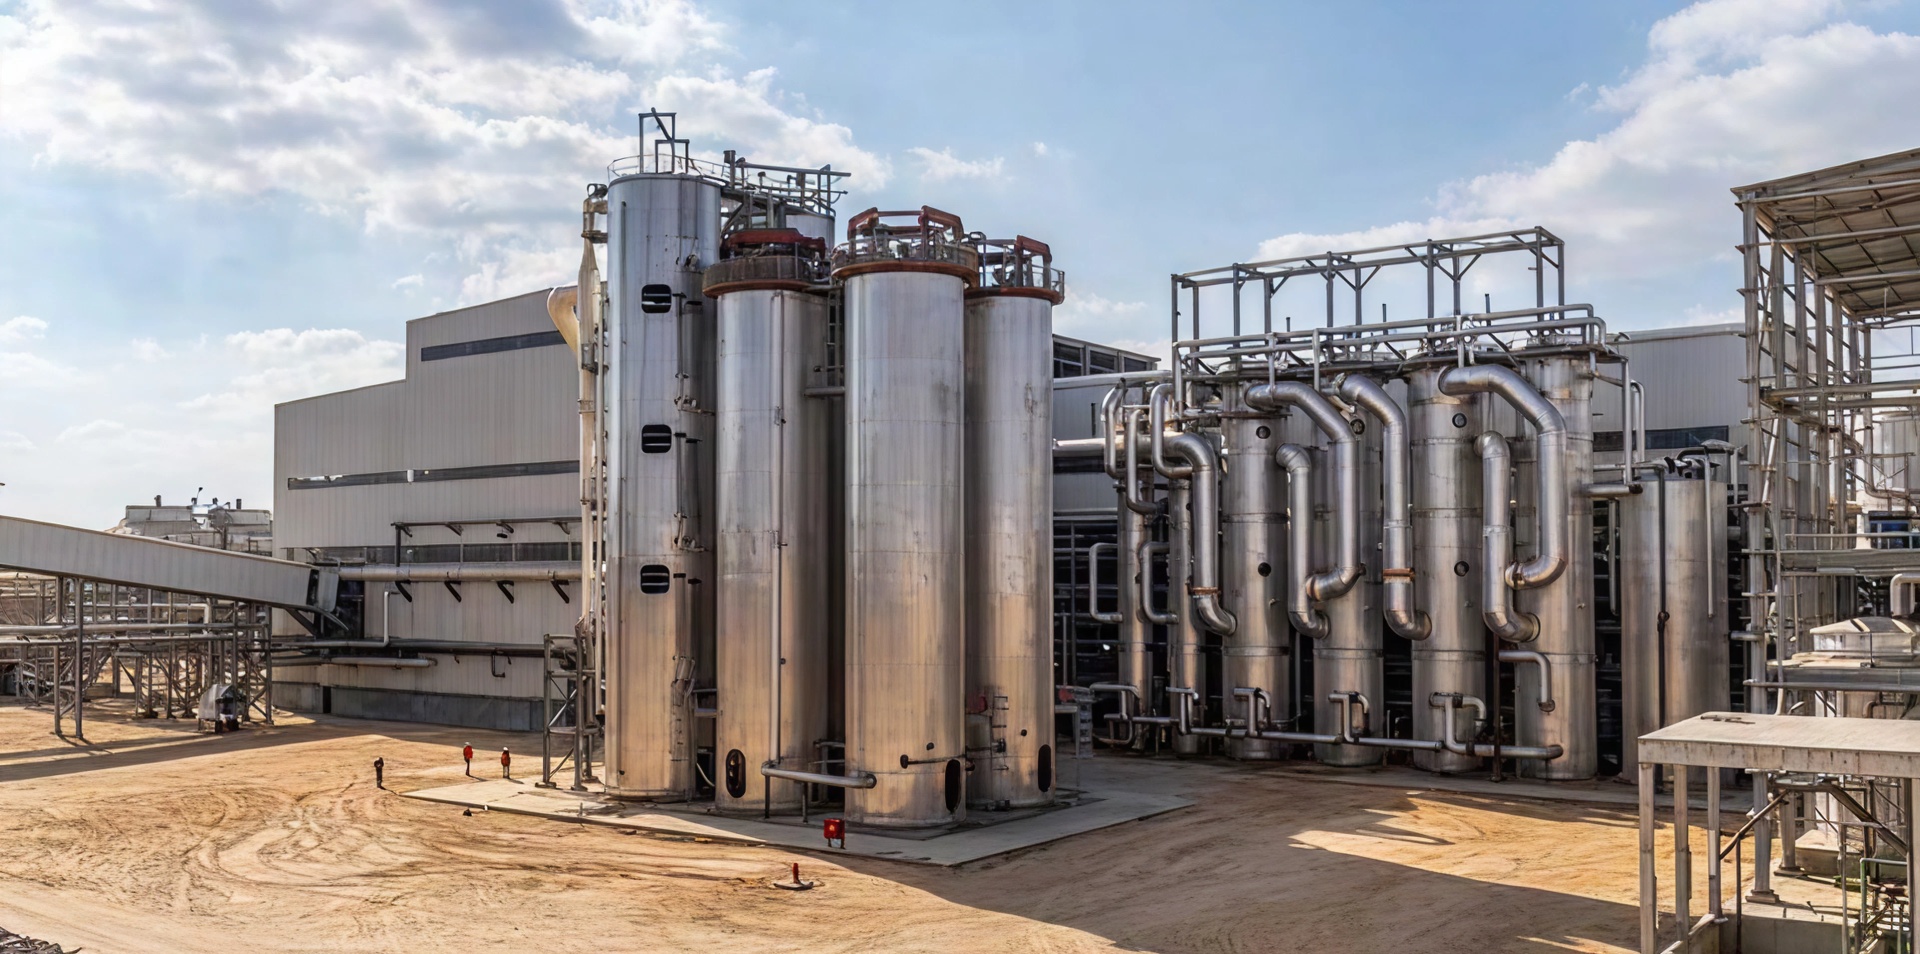
Mehr als 30 Jahre sind vergangen, seit in Deutschland die erste „ Verdampfungskristallisationsturm “ (VKT) in Betrieb genommen wurde. Seitdem hat sich die Anlage immer weiter verbreitet. Zunächst in europäischen Rübenzuckerfabriken; dann wurde 1995 in Dubai die erste VKT für hochreine Produkte (Magma -Reinheit von etwa 99,5 Prozent) installiert. In den letzten Jahren hat sie auch in Rohrzuckerfabriken Einzug gehalten, um deren Effizienz zu steigern.
Weniger Wasser, weniger Energie
Zuckerfabrik-Aufseher und Anlagenbetreiber wurden aufgrund ihrer Erfahrung weiterhin benötigt. Ihre Aufgaben waren jedoch weniger zahlreich und hatten sich verändert; der Schwerpunkt lag zunehmend auf der Überwachung der Anlagen und Prozesse. Im automatisierten Betrieb konnte durch einen konstanten Druck in der Dampfkammer die Übersättigung auf einem gleichbleibenden Niveau gehalten werden, was dazu beitrug, den Anteil an Ne-Kristallen zu verringern. Zur Gewinnung der Ne-Kristalle wurde weniger Wasser benötigt, und für die Kristallisation war weniger Energie erforderlich.
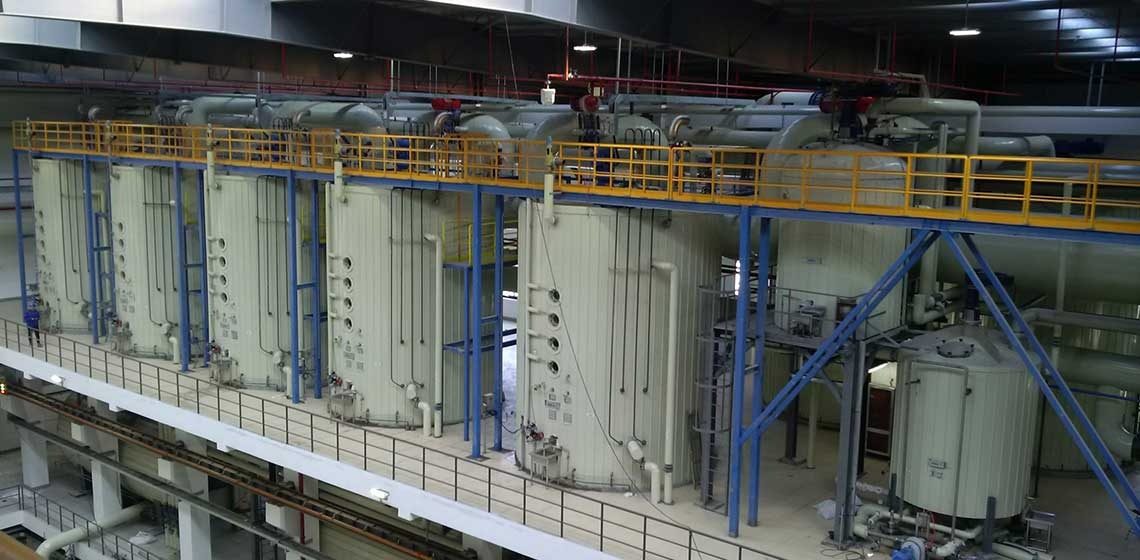
Es bedurfte nur noch eines kleinen Schritts, um eine vertikale Version, den VKT, auf den Markt zu bringen. Bei seiner Entwicklung wurden die Vorteile des DVK genutzt: Leistungsstarke Rührwerke sorgen für eine kontinuierliche Durchmischung des Produkts und damit für eine gute „ Wärmedurchgang “.
Im Gegensatz zum DVK werden die Kammern des VKT bei einem niedrigeren Produktstand von ca. 400 mm über der Oberkante des „ Heizkammer “ betrieben. Dadurch ist ein deutlich geringerer Heizdampfdruck erforderlich. Die Senkung des Heizdampfdrucks und damit der Wasserverdampfung stellt bei geringeren Durchsätzen kein Problem dar. Es ist kein Wasser nachzufüllen. Wenn beispielsweise die Zuckertrocknungsstation oder die Zentrifugen nicht in Betrieb sind, können die Wasserverdampfung und damit der „ Magma ow“ durch Absenken des Heizdampfdrucks auf Null reduziert werden, ohne dass dies nennenswerte Auswirkungen auf den „ Magma -Umlauf“ hat.
Warum die Isolierung so wichtig ist
Um Wärmeverluste und die Bildung von Ne-Kristallen an der Außenhülle zu reduzieren, wird ein DVK isoliert. Eine solche Isolierung ist bei einem VKT sogar noch wichtiger, um eine Reinigung der Kammern so weit wie möglich zu vermeiden. Bei hochreinen Lösungen wurde daher an kritischen Stellen (doppelkonischer Ablaufboden, Bereich zwischen dem unteren Ende des Heizkammer und dem Boden) zusätzlich zur Isolierung eine Doppelmantelkonstruktion verwendet. Der VKT wurde mit Dampf oder Kondensat beheizt. Dies verringerte erheblich das Risiko eines Temperaturabfalls der Magma in diesen Bereichen und die daraus resultierende erhöhte Übersättigung sowie die Gefahr der Verklumpung. Heute werden in diesen Bereichen ausschließlich elektrische Heizbänder eingesetzt, um Korrosion im Inneren der Doppelmantelkonstruktion zu verhindern, die auftreten kann, wenn der VKT außerhalb der Produktionskampagnen nicht in Betrieb ist.
Das Steuerungssystem für den VKT wurde kontinuierlich verbessert. Bei konstantem Druck in der Dampfkammer ist es nun beispielsweise möglich, den Trockensubstanzgehalt des „ Magma “ in jeder Kammer je nach Sollwert gleichmäßig einzustellen. Schwankungen bei „ Durchsatz “ lassen sich durch Anpassung des Heizdampfdrucks ausgleichen. Die verschiedenen Regelkreise sind so miteinander verbunden, dass diese Anpassung neben der Überwachung nahezu die einzige Aufgabe für den Anlagenbediener darstellt.
Erhebliche Dampfeinsparungen, hohe Prozesskonsistenz
Seit Mitte der 1990er Jahre erfreuen sich VKT in Zuckerraffinerien zur Herstellung hochreiner Massecuiten immer größerer Beliebtheit. Der Dampf aus dem ersten Fallfilmverdampfer zur Sirupkonzentration versorgt den VKT mit Dampf bei einem Druck von deutlich unter 1 bar absolut. Dies führt zu erheblichen Dampfeinsparungen und einer sehr hohen Prozesskonstanz.
Aufgrund der hohen Reinheitsgrade von R1- Magma n in Zuckerraffinerien müssen die einzelnen Kammern etwa einmal pro Woche gereinigt werden. Da jede Kammer umgangen werden kann, lässt sich das VKT während der Reinigung mit nahezu konstantem Durchsatz betreiben. In Zuckerraffinerien kann ein VKT das ganze Jahr über ohne Unterbrechung laufen.
Angesichts der geringeren Reinheitsgrade in allen Kristallisationsstufen in Rüben- und Rohrzuckerfabriken ist der Zeitraum zwischen zwei Reinigungsphasen deutlich länger. Bei der C-Produkt- Magma muss ein VKT beispielsweise nur alle 50 bis 60 Tage gereinigt werden. Die Reinigung einer Kammer dauert etwa fünf Stunden. Während dieser Zeit kann der VKT bei Anpassung des Heizdampfdrucks weiterhin mit Nennleistung betrieben werden.
Rohrzuckerfabriken als Stromerzeuger
In den letzten Jahren hat das VKT auch in Rohrzuckerfabriken an Bedeutung gewonnen. Ziel ist es, bei der Produktion Energie zu sparen und gleichzeitig einen kontinuierlichen Betrieb sowie eine gleichbleibende Qualität des „ Magma “ zu gewährleisten. Ein weiterer Vorteil: Die zusätzliche „ Bagasse “ kann zur Stromerzeugung genutzt werden, der in das öffentliche Stromnetz eingespeist und verkauft werden kann. Zwar verbraucht ein VKT aufgrund seiner leistungsstarken Rührwerke mehr Strom, doch können diese dazu beitragen, einen deutlich höheren Kristallgehalt des „ Magma “ zu erzielen.

Unsere Projekte: Neuinstallationen, Austausch, Modernisierungen
In den letzten zwei Jahren hat BMA Aufträge für Neuinstallationen, aber auch für Ersatz- und Modernisierungsmaßnahmen erhalten. Im Nordzucker-Werk in Clauen, Deutschland, haben wir alte Anlagen durch eine VKT-Anlage für „ C-Produkt “ und eine weitere für Weißzucker ersetzt.
In der Rübenzuckerfabrik von Cosumar in Sidi Bennour und in der Raffinerie in Casablanca in Marokko haben wir den 3-Kammer-VKT für die C-Produkt- Magma und den 4-Kammer-VKT für die R1- Magma um jeweils eine Kammer erweitert. Ziel war es, die Kapazität zu erhöhen und die Zuckerhaus zu verbessern. Bei neuen VKT-Installationen werden die Fundamente stets so geplant, dass Erweiterungen um eine Kammer problemlos möglich sind.
Die Auftragsbücher von BMA zeigen deutlich, dass der VKT auch über Europa hinaus immer beliebter wird. Wir gehen davon aus, dass sich diese Entwicklung fortsetzen wird. Im Bestreben nach Dampfeinsparungen wird der VKT von BMA sicherlich auch in Rohrzuckerfabriken weiter an Bedeutung gewinnen.
